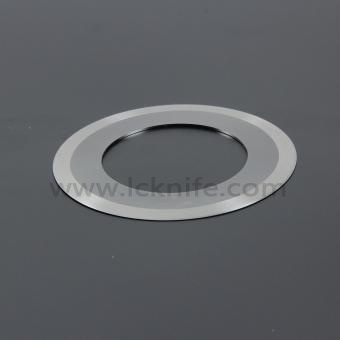
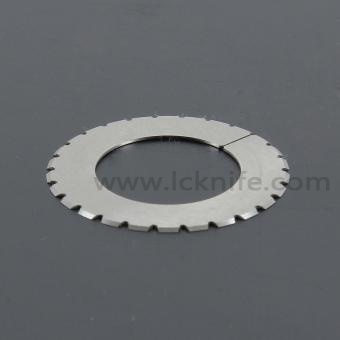
In der Metallverarbeitung und -herstellung sind die Lebensdauer und Stabilität vonSchermesserSie sind entscheidende Faktoren für Produktionseffizienz und Betriebskosten. Um den hohen Anforderungen beim Schneiden von 6–8 mm dicken Q345-Stahlplatten gerecht zu werden, hat Licheng Blade nach umfangreicher Forschung zu Anwendungsbereichen und Materialinnovationen Hochleistungsschermesser aus dem neuartigen Kaltarbeitsstahl LD entwickelt. Anwender bestätigen, dass diese Messer eine vierfach höhere Standzeit im Vergleich zu herkömmlichen Kaltarbeitsstählen wie SKD11, Warmarbeitsstählen wie H13 und Schnellarbeitsstahl W6Mo5Cr4V2 erreichen. Dadurch werden langjährige Herausforderungen wie Klingenbruch, begrenzte Standzeit und Schwierigkeiten beim Nachschleifen gelöst.
1. Hauptprobleme von Schermessern aus traditionellen Materialien
Traditionelle Schermesser wurden mit verschiedenen Werkzeugstählen und Schnellarbeitsstählen getestet, doch in der praktischen Produktion zeigen sich immer wieder Probleme, die sich negativ auf Effizienz, Präzision und Kosten auswirken.
Einschränkungen bei Design und Nutzung von Kanten:
I. Keilwinkel vs. Schneidkraft: Beim Schneiden mit einem Messer, ähnlich wie bei einer Schere, schneidet ein kleinerer Winkel zwar schärfer, verringert aber die Schneidkraft und verkürzt die Lebensdauer, während ein zu großer Winkel den Widerstand erhöht. Klingenwinkel liegen üblicherweise zwischen 80° und 90°, wobei 90° in der Regel gewählt werden, um die Anzahl der Schneidkanten zu maximieren.
II. Überlappungswinkelbereich: Der eingeschlossene Winkel zwischen den beiden Schneiden beim Querschneiden beträgt 0–10 Grad, während sich die Längsschneidklingen orthogonal schneiden.
III. Eingriffstiefe und -spalt: Für einen sicheren Eingriff der Schneide ist ein ausgewogenes Verhältnis von Schnittfestigkeit und -tiefe erforderlich. Spalt und Tiefe beeinflussen den Schnittquerschnitt und die Standzeit des Schneidmessers und müssen anhand des Schneidverfahrens, der Werkzeugabmessungen und der Blechdicke analysiert werden.
IV. Scherwurzelgestaltung: Eine ungeeignete Scherwurzelhöhe beeinträchtigt die Schneidkante des Messers. Dickere Bleche erfordern in der Regel größere Messer, und die Auslegungsdicke sollte mindestens dem Dreifachen der Materialdicke entsprechen. Ist der Außendurchmesser oder die Breite des Messers größer als erwartet, kann dieses Verhältnis entsprechend reduziert werden.
Herausforderungen in der Fertigung und im Prozess: Materialauswahl, Schmieden, Wärmebehandlung und Schleifen. Diese komplexen Prozesse erfordern umfangreiche Produktionserfahrung.
Betriebliche Probleme:
I. Abstumpfung und Verschleiß: Eine geringe Dauerfestigkeit führt zu Kantenverschleiß und lokalem Abplatzen, was ein häufiges Ersetzen oder Entfernen großer Ermüdungsschichten erforderlich macht und die Produktivität stark beeinträchtigt.
II. Sprödbruch: Dies ist die schwerwiegendste Versagensart beim Schneiden von Blechen. Während Ermüdungsbruch auf mangelnde Verschleißfestigkeit hinweist, kann Sprödbruch zu katastrophalen Produktionsausfällen bei der Blechbearbeitung oder zu Sicherheitsvorfällen führen und steht in engem Zusammenhang mit der Materialauswahl.
2. Bahnbrechende Lösung: Die Vorteile von LD-Werkzeugstahl
Beim Scheren dicker Bleche, wie z. B. 6–8 mm starkem niedriglegiertem, hochfestem Baustahl Q345, müssen die Trennmesser extremen Stoßbelastungen und Reibungsscherkräften standhalten. Bisher wurden bevorzugt Schnellarbeitsstahl M2 oder Werkzeugstahl SKD11 verwendet, diese konventionellen Werkstoffe konnten die Betriebsbedingungen jedoch nicht vollständig erfüllen.
W6 Schnellarbeitsstahl: Obwohl er eine hohe Härte und Rothärte für das Schneiden oder Schlitzen mit Messern bietet, führt die unzureichende Zähigkeit bei intensiven zyklischen Stößen durch dicke Platten zu Ausbrüchen an der Messerschneide.
SKD11-Stahl: Obwohl er eine gute Verschleißfestigkeit bietet, reicht seine Schlagzähigkeit nicht für die Anforderungen an das kontinuierliche Scheren dicker Bleche aus, was häufig zu vorzeitigem Werkzeugausfall führt.
Aus Sicht der Materialauswahl sind diese konventionellen Metalle zwar hochwertig, ihre Leistungskennzahlen spiegeln jedoch nicht vollständig die tatsächlichen Versagensmechanismen unter Betriebsbedingungen wider. Um diesen Engpass in der Branche zu beheben, wählte das technische Team von Licheng Blade den hochentwickelten, hochlegierten Kaltarbeitsstahl LD (7Cr7Mo2V2Si) als Kernlösung.
LD-Stahl vereint hohe Verschleißfestigkeit mit hoher Zähigkeit:
Überragende Zähigkeit: Seine Schlagzähigkeit übertrifft die von herkömmlichen Kaltarbeitsstählen und Schnellarbeitsstählen und trägt dazu bei, starken mechanischen Stößen beim Stanzen dicker Bleche standzuhalten und Kantenausbrüche zu verhindern.
Außergewöhnliche Verschleißfestigkeit: Der optimale Kohlenstoff- und Legierungsgehalt gewährleistet eine dauerhafte Verschleißfestigkeit auch bei kontinuierlichen Schneidvorgängen.
Darüber hinaus verwendet LCKNIFE hochwertiges LD-Material von Stahlwerken, wie beispielsweise erstklassigen elektroschlackeumgeschmolzenen (ESR) LD-Stahl mit minimiertem Gehalt an schädlichen Elementen wie Schwefel und Phosphor sowie ohne Einschlüsse und Seigerungsfehler. Die Rohmaterialien werden mit Abmessungen ausgewählt, die kleiner als die der fertigen Klinge sind, um ein präzises Schmiedeverhältnis beim Rohlingsschmieden zu gewährleisten. Praxistests bestätigen, dass LD-Stahlklingen eine bis zu vierfach höhere Lebensdauer als W6-Schnellarbeitsstahl erreichen.
3. Kernwärmebehandlungsprozessanalyse
Das hochwertige Klingenmaterial erfordert präzise Wärmebehandlungsschritte, um seine gewünschten Eigenschaften voll zu entfalten. Für die hier verwendeten Schneidklingen hat LCKNIFE eine optimierte Wärmebehandlungsspezifikation für LD-Material entwickelt, die wie folgt lautet:
Erhitzen und Halten: Das LD-Material auf 1150℃ erhitzen und halten, um eine vollständige Austenitisierung zu erreichen.
Vorkühlung und Abschrecken: Kühlen Sie das Rohschneidmesser vor dem Ölabschrecken auf 1100℃ vor, um ein ideales martensitisches Mikrogefüge und die angestrebte Härte zu gewährleisten.
Mehrfaches Anlassen: Messer sollten mindestens dreimal bei 560–570 °C angelassen werden. Durch ausreichendes Anlassen werden innere Eigenspannungen in den Messern abgebaut, die Sekundärhärtung durch Ausscheidung von Legierungskarbiden gefördert und die Mikrostrukturstabilität sowie die Beständigkeit gegen thermische Ermüdung verbessert.
Endhärte: Stabilisiert im Bereich von HRC 58–60, wodurch ein optimales Gleichgewicht zwischen Schermesserhärte, Widerstandsfähigkeit und Zähigkeit erreicht wird.
4. Praktische Anwendungsleistung
Die in aktiven Produktionslinien eingesetzten Schneidmesser aus Licheng LD-Stahl in Kombination mit einer optimierten Wärmebehandlung weisen eine hervorragende Haltbarkeit auf:
Durchbruch beim Scheren: Nach längerem kontinuierlichem Scheren zeigte die Inspektion lediglich leichten Kantenverschleiß und keine Absplitterungen.
Hohe Wartungsfreundlichkeit: Gleichmäßiger Verschleiß und strukturelle Integrität der Messeroberfläche ermöglichen ein schnelles Nachschleifen zur Wiederherstellung der Schnittbedingungen, wodurch Werkzeugverluste und die gesamten Betriebskosten reduziert werden.
Dieser Durchbruch bietet erhebliche wirtschaftliche Vorteile für industrielle Anwender und bestätigt gleichzeitig LD-Stahl als zuverlässige Materialwahl und Prozessoptimierung für Dickblechschneidwerkzeuge.
Maanshan Licheng Blade Manufacturing Co., Ltd.verwendet eine Reihe hochwertiger und geeigneter Materialien sowie fortschrittliche Wärmebehandlungen – darunter Vakuumwärmebehandlung, Tiefkühlbehandlung und Salzbadbehandlung – zur Herstellung von Hochleistungs-Stahlschermessern für Edelstahl-, Siliziumstahl-, Aluminium- und Kupferbleche.


 IPv6-Netzwerk unterstützt