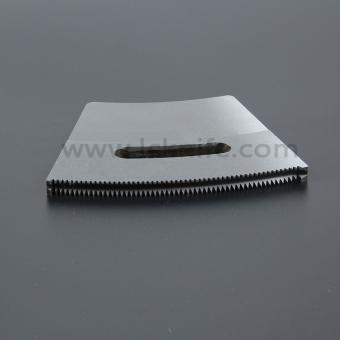
Bei der Verarbeitung von Mittel- und Grobblechen liegt die Dicke im Allgemeinen zwischen 8 und 60 mm, wobei Warmwalzen das Hauptherstellungsverfahren ist. Die gewöhnlich verwendeten Werkstoffe sind Q235, Q345, verschiedene hochfeste Stähle und ähnliche. Um durch das Schneiden verursachte Fehler im Querschnitt zu reduzieren, wird das Scheren bei hohen Temperaturen, typischerweise zwischen 400 °C und 700 °C, durchgeführt.
Vier Hauptherausforderungen beim Hochleistungsscheren von Messern
1. Hohe Temperatur: Bei hohen Temperaturen wird der Martensit im Werkzeug angelassen und zerfällt in Ferrit und große Karbide, wodurch die Matrix weicher wird. Bei 400 °C beginnt Zementit (Fe3C) zu vergröbern und verliert seine Wirksamkeit; infolgedessen verliert die Klinge an Härte und fällt aus.
2. Zunder: Das Vorhandensein von Eisenoxidzunder auf der Oberfläche von warmgewalzten Blechen führt zu erhöhtem Abrasivverschleiß des Werkzeugs. Die Schneidkante des Messers rundet sich allmählich ab und verliert dadurch ihre Schärfe, was wiederum unbeabsichtigt den Werkzeugspalt vergrößert und zu größeren Schergraten am Stahlblech führt.
3. Ermüdung: Die Härte des Zunders auf der Blechoberfläche ist erheblich größer als die des Grundmetalls; er ist spröde sowie abrasiv und bildet somit den Hauptgrund für den Verschleiß und das Versagen von Scherwerkzeugen. Gleichzeitig verstärken die Scherbedingungen unter thermischer Wechselbeanspruchung die Ermüdungseffekte.
4. Stoßbelastung: Was die Stoßbelastung betrifft, so ist die Dicke von warmgewalzten Blechen gewöhnlich nicht gleichmäßig, und der spröde Zunder bricht beim Aufprall auf, was zu lokalen Spannungsspitzen an den Scherkanten führt; unter wiederholten Stößen wachsen die mikroskopischen Defekte der Messerschneide, sodass kleine Stücke des Oberflächenmaterials vom Messer abplatzen und es zu Ausbrüchen an der Messerschneide kommt. Scherziele für Grobbleche.
Unter den oben genannten anspruchsvollen Betriebsbedingungen stehen Stahlwerke vor erheblichen Herausforderungen, die vorgegebenen Scherkriterien zu erreichen:
1.Schergrat innerhalb von
2.Die Längentoleranz der Blechtafel nach dem Schneiden liegt innerhalb von plus/minus 0,5 bis 1 mm, und der Schnitt muss rechtwinklig sein.
3.Sauberer Querschnitt ohne Ausreißen, Knollenbildung oder Kantenabplatzungen.
4.Messerstandzeit, die eine Serienfertigung mit geringer Werkzeugwechselhäufigkeit unterstützt.
Legierungszusammensetzung und Leistungsfähigkeit von H13-Werkzeugstahl
Um den anspruchsvollen Problemen beim Grobblechscheren zu begegnen, hat sich LCKNIFE aufgrund seiner vorteilhaften Zusammensetzung für den Werkzeugstahl H13 (1.2344, 4Cr5MoSiV1) entschieden.
1.Kohlenstoff (C: 0,32–0,45 %): Trägt zur Matrix-Härte nach dem Abschrecken und zur Grundverschleißfestigkeit bei; der mittlere Kohlenstoffgehalt sorgt für Zähigkeit des Messers, ohne Sprödigkeit zu verursachen.
2.Silizium (Si: 0,80–1,25 %): Verbessert die Durchhärtbarkeit von Messerstahl und erhöht die Oxidationsbeständigkeit sowie die Thermoschockbeständigkeit. · 3.Mangan (Mn: 0,20 bis 0,60 %): Unterstützt die Durchhärtbarkeit des Werkzeugs.
4.Chrom (Cr: 4,75–5,50 %): Verleiht eine hervorragende Durchhärtbarkeit, bildet Chromkarbide und besitzt eine gute Oxidationsbeständigkeit bei hohen Temperaturen im Messer.
5.Molybdän (Mo: 1,10–1,75 %): Stoppt die Anlasserweichung des Schneidmessers und dient als Hauptelement für die Sekundärhärtung. · Vanadium (V: 0,80 bis 1,20 %): Bildet stabile, winzige VC-Karbide in Kreismessern. Es feint das Korn und hilft dem Stahl, Verschleiß bei hohen Temperaturen zu widerstehen.
H13-Warmarbeitsstahl vereint beim Schereinsatz ein ausgewogenes Verhältnis von 5 % Chrom, 1,5 % Molybdän und 1 % Vanadium. Diese Legierungszusammensetzung verleiht dem Messerwerkzeug eine außergewöhnliche Durchhärtbarkeit und Beständigkeit gegen Brandrisse. Bei Temperaturen bis zu 600 °C behalten H13-Messer eine Härte von über 48 HRC. Die Verschleißfestigkeit des Messers ist drei- bis fünfmal höher als die herkömmlicher Messerwerkzeugstähle, und die Kerbschlagzähigkeit nach der Wärmebehandlung kann Ak 50 J überschreiten, wodurch ein optimales Gleichgewicht zwischen Härte und Schlagfestigkeit erreicht wird.
Wichtige Gründe für die Hochtemperaturfestigkeit von H13
1. Sekundärhärtungsmaximum: Wenn H13-Stahl abgeschreckt wird, bildet er einen hochharten Martensit aus; beim Anlassen bei einer Temperatur zwischen 500 und 600 °C führen Molybdän und Vanadium dazu, dass nanoskalige Legierungskarbide (Mo2C und VC) aus dem übersättigten Martensit ausscheiden. Die feinen Partikel wirken dabei korngrenzenblockierend, wodurch sich die Härte erholt oder sogar ansteigt, während bei anderen Stählen die Härte sinkt.
2. Stabile Hochtemperaturkarbide: Vanadiumkarbid (VC) hat einen extrem hohen Schmelzpunkt und neigt selbst bei 700 °C nicht zur Vergröberung; im Gegensatz zu gewöhnlichem Zementit (Fe3C), der bei 400 °C zu vergröbern beginnt, halten die H13-Verfestigungspartikel die Härte des Messers unterhalb von 400–650 °C aufrecht.
3. Stabilität der Kornfeinung: Cr und Mo verhindern die Bewegung der Korngrenzen im Schermesser und hemmen so das Kornwachstum bei hohen Temperaturen; eine feinere Kornstruktur erhöht den Widerstand eines Schermesserwerkzeugs gegen Erweichung bei hohen Temperaturen.
4. Beständigkeit gegen Oxidation und Entkohlung: Erhebliche Verringerungen der Schneidwerkzeughärte werden durch Entkohlung verursacht. Chrom und Silizium bilden auf der Messeroberfläche eine dichte, schützende Oxidationsschicht, die das Abbrennen der Oberfläche und die Entkohlung verringert.
Typische H13-Klingenanwendungen
H13-Werkzeugstahl wird häufig bei der Herstellung metallurgischer Produkte verwendet.
Zu den typischen Schneidanwendungen gehören:
Grobblechscheren, Warmbandlängsteilen, Querteilanlagenscheren, Krokodilscheren, Hochfestblechscheren, Konkav-Konvex-Scheren, Bogenscheren, Fliegende Scheren, Portalscheren, Altmetallscheren, Hydraulikzylinderscheren.
Wärmebehandlungsverfahren für H13-Scherwerkzeuge
1. Werkstoffauswahl: Wählen Sie elektro-schlacke-umgeschmolzenen (ESR) H13-Stahl und formen Sie ihn anschließend durch Schmieden zu den erforderlichen Messerwerkzeug-Rohlingen.
2. Glühen: Erwärmen Sie das Messer-Rohmaterial auf eine Temperatur zwischen 860 und 890 °C und halten Sie diese 2 Stunden lang; kühlen Sie es dann auf eine Temperatur zwischen 740 und 760 °C für ein isothermes Halten von 4 Stunden ab; kühlen Sie es anschließend im Ofen auf etwa 500 °C ab, bevor Sie es an der Luft abkühlen lassen.
3. Vorwärmen: Führen Sie zwei Vorwärmstufen durch (bei 600–650 °C und bei 800–850 °C), bevor Sie abschrecken, um die thermischen Spannungen des Schermessers zu reduzieren.
4. Abschrecken: Bei der Herstellung zähigkeitsorientierter Werkzeuge erwärmen Sie das Schermesser auf eine Temperatur zwischen 1020 und 1050 °C und kühlen es anschließend in Öl ab, bis eine Härte von 54 bis 58 HRC erreicht ist. Für Werkzeuge, bei denen die Härte im Vordergrund steht, erwärmen Sie das Schermesser auf 1050–1080 °C und kühlen es dann in Öl ab, um eine Härte von 56–58 HRC zu erreichen.
5. Anlassen: Bei Temperaturen von 500–530 °C beträgt die Härte des Messers 51–54 HRC, bei 530–560 °C beträgt die Härte 48–52 HRC und bei 560–580 °C beträgt die Härte 47–49 HRC.
6. Dreifaches Anlassen: Nach der Durchführung von zwei Anlasszyklen des Schermessers testen Sie die Rockwell-Härte und führen dann ein drittes Anlassen bei 550 bis 560 °C durch, um den Restaustenit zu beseitigen und die Eigenspannungen abzubauen.
7. Tiefkühlbehandlung: Die Tiefkühlbehandlung des Schermessers sollte zwischen dem Abschrecken und der ersten Anlassstufe durchgeführt werden, um den Restaustenit in Martensit umzuwandeln und so die mikrostrukturelle Gleichmäßigkeit, Härte und Maßhaltigkeit zu verbessern.
Kernscherprozessparameter
1.Das Scherverfahren setzt sich hauptsächlich aus Querschneiden (quer) und Längsteilen (längs) zusammen.
3.Scherspalt: Der Schneidspalt (Seitenspalt) wird dynamisch auf etwa 8 Prozent der Blechdicke eingestellt, wobei bei hochfestem Stahl größere Spalte angewendet werden.
3.Quer-Spanwinkel: Der Quer-Spanwinkel liegt zwischen 0,5° und 3°; bei dickeren und hochfesteren Blechen ist ein größerer Spanwinkel erforderlich, um die maximale Scherkraft zu reduzieren.
4.Scherkraft: Die Scherkraft bei Hochleistungs-Ablängscheren kann einen Spitzenwert von 1000 bis 2000 kN erreichen, was zu zyklischer Stoßermüdung führt.
5. Schnittgeschwindigkeit: · Bei einzeln eingesetzten hydraulischen Scheren erfolgt der Vorschub mit niedriger Geschwindigkeit und intermittierend; bei Ablängvorgängen liegt die Geschwindigkeit zwischen 5 und 30 m/min (niedrigere Geschwindigkeiten werden bei der Verarbeitung dickerer Bleche verwendet). · 6. Spannzustand: Im Spannzustand klemmen Hochdruck-Hydraulikzylinder das Blech während des gesamten Prozesses fest, um ein Umkippen oder Verrutschen zu verhindern und einen rechtwinkligen Schnitt zu gewährleisten.
7. Blechformzustand: Behandelt Unregelmäßigkeiten wie Wölbungen, unebene Kopf-/Endstücke und innere Spannungen, die zu Verwerfungen oder Verschiebungen führen.
Wartungsrichtlinien für H13-Schneidwerkzeuge
1. Härteanpassung: Bei der Härteanpassung wählt LCKNIFE die geeignete Härte aus der Wärmebehandlung, abhängig davon, ob es sich um Kalt- oder Warmschneiden handelt, sowie in Abhängigkeit von der Streckgrenze der Bleche und der Blechdicke.
2. Werkzeuge vorwärmen: Wärmen Sie die Schneidmesser vor, um die Werkzeugtemperatur an die anfänglichen Arbeitsbedingungen anzupassen. Wärmen Sie die Messer vor dem Gebrauch vor, um vorzeitige Rissbildung durch Thermoschock zu vermeiden.
3. Spiel kontrollieren: Halten Sie die Messerspalte auf der richtigen Größe, um zu verhindern, dass Zunder in die Zwischenräume an der Kante gelangt.
4. Sichere Spannung: Stellen Sie sicher, dass die Bleche fest eingespannt sind, um Gleitreibung zu reduzieren und ein Verkratzen der Oberfläche zu verhindern.
5. Kühlung optimieren: Verbessern Sie die Kühlung durch die Verwendung eines speziellen Schneidöls während der Bearbeitung, um eine ausreichende und stabile Schmierung sowie Wärmeabfuhr zu gewährleisten, sodass extreme Temperaturunterschiede, die zu thermischer Ermüdungsrissbildung am Schneidmesser führen, vermieden werden.
6. Verschleiß prüfen: Schleifen Sie die Trimmermesserkanten regelmäßig nach, um Mikrorisse und Ermüdungsschichten zu beseitigen.
7. Rostschutz: Um zu verhindern, dass die Schneidwerkzeuge rosten, tragen Sie bei der Lagerung der Schneidmesser gleichmäßig ein industrielles Rostschutzöl auf.
Maanshan Licheng Blade Manufactory ist spezialisiert auf die Herstellung von industriellen Schermessern und Werkzeugen durch professionelle Auswahl hochgeeigneter Materialien für die spezifischen Blechschneidesituationen. Fortschrittliche Wärmebehandlungsverfahren, einschließlich Vakuum-, Kryo- und Salzbadbehandlungen, werden eingesetzt, um die Leistung der Schneidmesser für verschiedene Scheranwendungen zu maximieren. Strenge Qualitätskontrolle und präzise Fertigungsstandards stellen sicher, dass diesen Messerwerkzeugen von Partnern weltweit voll vertraut werden kann.
Ma'anshan Licheng Blade Manufactory


 IPv6-Netzwerk unterstützt
Scan zu wechat: